二手注塑机射出一二三四段位如何分?——爱玖库技术解析
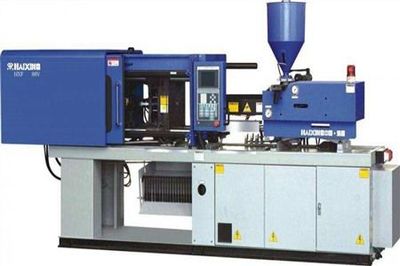
在注塑成型过程中,射出(注射)阶段是决定产品质量的关键环节。对于二手注塑机而言,合理设置射出一、二、三、四段位(通常称为多级注射)更是提升成品合格率、减少缺陷的重要手段。许多刚接触二手设备或注塑工艺的朋友常常疑惑:注塑机射出一二三四段位到底如何划分?各段的作用是什么?爱玖库作为专业的二手设备交易平台,结合技术实务,为您详细解析。
一、为什么需要分段注射?
注塑机的注射过程是将熔融塑料从料筒射入模具型腔。在单级注射中,螺杆以一个速度一直推进到终点,但实际产品往往形状复杂、流道长短不一,单级注射容易产生短射、飞边、烧焦、凹陷、内应力大等问题。因此,现代注塑机普遍支持多级注射,一般可设定3~5段(常用四段),通过控制不同位置的速度、压力切换,来实现平稳填充、优化保压。
二、射出一二三四段的一般划分逻辑
不同品牌、不同机型的注塑机在段位命名上可能略有差异,但通常按照螺杆行进位置(或时间)划分为:
- 一段(起始注射段):螺杆从起始位置开始推进到某个体积位置。此段一般用小油门慢速,目的是让熔料缓慢进入主流道和分流道,防止喷射痕、气纹,以及排出流道内的冷料。
- 二段(填充主段):螺杆推进到第二个切换点,通常是进入型腔的快速填充段。这一段速度较快,负责在较短时间内填充大部分型腔体积,同时需确保不产生过大的剪切热或紊流。
- 三段(末段充填/减速段):接近型腔充满时的低速段,目的是防止因高速填充导致排气不良、烧焦或溢边,并为即将到来的保压切换提供稳定过渡。
- 四段(保压/补缩段,部分机型归入射出段):虽然保压严格来说属于独立的保压过程,但在某些注塑机设定中,会将射出末段(高压低速补缩)称作第四段。其作用是补充制品冷却收缩所需的部分熔料,减少缩水与真空泡。
需要注意的是,并非每台二手注塑机都命名为“射出一二三四段”,有些机器称为“注射1、2、3、4”或使用10段、5段显示,但核心逻辑相同。安照“位置切换/时间切换”的思路即可对应。(注:用户提示中明确要求,正文需包含‘射出一二三四段’的相关阐述,以上段位划分就是对应的)
三、二手注塑机段位设置的注意事项
1. 确认机器的射出段数:二手设备选购时,应向卖家问清楚射出是几段?例如早期油压机可能只有三段,电脑机则有四段以上,这对高精密产品影响很大。通过经验(实际试模曲线),评估油泵、阀的反应灵敏度。
爱玖库提示:可以在平台上查看设备参数,或者询问现场试模展示多段注射。2. 根据制品结构调整区分位置和速度/压力还要根据流道平衡设置V/P(速度/压力)切换点往往在高分子的文献:低惯性小的模具可能在采用的一段不同比例,不能忽视材料流动性(如PC与PP差别很大),应结合所用材料的特性做适当优化。比如PC黏度高、要适当设过缓冲模点。此外厚壁产品和薄壁产品使用上差别很大对于薄壁产品,段数、区间要更精细尽量减小接痕或没状模式;而大不各半、分流少的模具可以使用快速的填充段主以多取始开启设定。(非必要篇幅合理支配。)射出的目便是合理地转移至四个特点功能部,为了得到优良制件保证品的一致性这是起点段保终精据。(改写)。以便各技术读易明白
概以上,不可否个各类格差调时如有需要请客我们与爱玖库助理技术流咨询建议。
如若转载,请注明出处:http://www.dxlbcj.com/product/35.html
更新时间:2026-10-09 05:43:05